
Методы восстановления трубопроводов путем протягивания в них полимерных труб(без разрушения и с разрушением старых)
Бестраншейная технология протягивания полимерной (полиэтиленовой) трубы внутри стального изношенного трубопровода (без его разрушения) разделяется на два вида:
- протягивание обычной круглой трубы, после чего диаметр восстанавливаемого трубопровода уменьшается;
- протягивание профилированной (профильной) трубы, поперечное сечение которой временно уменьшено и которая восстанавливает свою первоначальную форму, обеспечивая при плотном прилегании к внутренней поверхности изношенного трубопровода несущественное уменьшение его диаметра.
При производстве работ по восстановлению ветхих трубопроводов способом протягивания в них полиэтиленовых труб необходимо руководствоваться СНиП 2.04.02-84 «Водоснабжение. Наружные сети и сооружения», СНиП 3.05.04-85 «Наружные сети и сооружения водоснабжения и канализации», СП-40-102-2000 «Проектирование и монтаж трубопроводов систем водоснабжения и канализации из полимерных материалов», СНиП Ш-8-76 «Земляные сооружения».
Для восстановления ветхих подземных трубопроводов систем водоснабжения (напорной канализации) методом протягивания должны применяться трубы из полиэтилена ПЭ 80 с SDR 9, 11 и 13,6 и ПЭ 100 с SDR 11, 13,6 и 17, соответствующие ГОСТ 18599-2001 «Трубы напорные из полиэтилена» (SDR — стандартное отношение наружного диаметра трубы к толщине стенки). Поступающие на строительную площадку партии полиэтиленовых труб и заготовок должны иметь паспорта или сертификаты завода-изготовителя.
Восстановление напорных трубопроводов систем водоснабжения и водоотведения протягиванием полиэтиленовых труб должно осуществляться специализированными строительно-монтажными организациями, предприятиями и фирмами, имеющими лицензию на право проведения строительных работ, оснащенными необходимым оборудованием для очистки изношенного трубопровода, протягивания, сварки и монтажа полиэтиленовых труб и располагающими обученными персоналом.
Работы должны выполняться по утвержденному проекту при обязательном контроле организации-заказчика, на которую возложен технический надзор и приемка, а в дальнейшем эксплуатация восстановленных трубопроводов. Персонал организаций, ведущих строительство, технадзор, приемку работ и эксплуатацию пластмассовых трубопроводов, должен пройти обучение по специальным программам.
Входной контроль труб, фасонных частей и оборудования осуществляется представителями технадзора, заказчика и строительно-монтажной организацией, допущенной к выполнению работ по реконструкции ветхих подземных трубопроводов.
Входной контроль полиэтиленовых труб и соединительных деталей включает следующие операции:
- проверка целостности упаковки;
- проверка маркировки труб и соединительных деталей на соответствие данным, указанным в сертификате;
- внешний осмотр наружных поверхностей труб и соединительных деталей, а также внутренней поверхности соединительных деталей;
- измерение и сопоставление нормализованных наружных и внутренних диаметров и толщин стенок с требованиями норм с помощью штангенциркуля и металлической линейки; измерения следует производить не менее чем по двум взаимно перпендикулярным диаметрам; результаты измерений должны соответствовать маркировочным обозначениям и величинам, указанным в сертификатах на трубы и соединительные детали; эллипсность концов труб и соединительных деталей, выводящих их за пределы допускаемых отклонений, не допускается;
- проверка сертификата на соответствие стандартам и проекту.
Не допускается использовать для строительства пластмассовые трубы и соединительные детали с технологическими дефектами и царапинами в осевом направлении глубиной более 0,5 мм, в кольцевом — более 0,7 мм, а также с большими отклонениями допусков, чем предусмотрено стандартом на трубы.
Строительно-монтажные работы следует проводить на участках между смотровыми колодцами. При проведении работ на протяженных сетях трубопровод должен разбиваться на участки, длина которых принимается с учетом допустимой по условиям прочности (протягивание без разрушения) длины протягиваемой плети либо с учетом возможностей используемого способа и мощности тягового оборудования, например пневмоударных машин (ПУМ), мощных лебедок (MJI) или машин с наборными штангами (МНШ), а также состояния старого трубопровода. Участок примерно может быть длиной 100—150 м и более в зависимости от диаметра труб.
Как правило, процесс подачи трубы контролируется с помощью встроенных приборов на лебедке, автоматически измеряющих и регистрирующих тяговое усилие, значение которого зависит от диаметра и толщины стенки трубы. Во время протягивания труб максимально допустимые силы тяги не должны быть превышены.
Для измерения тяговой силы наиболее эффективным устройством является прибор Grundologфирмы «Tracto-Technik»(рис. 9.1). Прибор размещается в протаскиваемой трубе. Это обеспечивает преимущество перед другими подобными системами, где измеряющее устройство монтируется между расширителем и распорным ниппелем как дополнительное звено. С помощью устройства Grundolog механическая тяговая сила переводится в гидравлическое давление, непрерывно измеряемое и сохраняющееся в памяти для последующей компьютерной распечатки и анализа в виде диаграммы усилий за период протягивания.
Для оценки максимально допустимых усилий протягивания полиэтиленовых труб диаметром до 315 мм можно воспользоваться рекомендациями таблицей ниже.
Устройство для измерения силы тяги
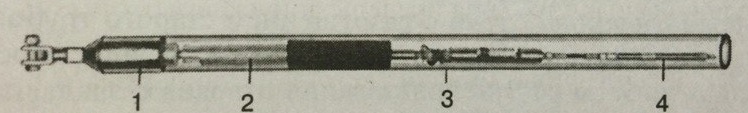
1 — распорный ниппель; 2 — измеряющий цилиндр; 3 — труба; 4 — блок памяти
Допустимые усилия протягивания полиэтиленовых труб ПЭ 80 и ПЭ 100 (ГОСТ 18599-2001)
|
Средний наружный диаметр, мм |
Допустимое усилие протягивания, кН, при SDR, равном |
|||
|
17 |
13,6 |
11 |
9 |
|
|
110 |
22 |
26 |
32 |
38 |
|
125 |
27 |
34 |
41 |
49 |
|
140 |
34 |
42 |
51 |
61 |
|
160 |
45 |
55 |
67 |
80 |
|
180 |
57 |
70 |
84 |
109 |
|
200 |
70 |
86 |
104 |
125 |
|
225 |
89 |
109 |
132 |
158 |
|
250 |
109 |
134 |
162 |
195 |
|
280 |
137 |
168 |
203 |
245 |
|
315 |
174 |
213 |
257 |
310 |
В подлежащие ремонту трубопроводы допускается протягивать полиэтиленовые трубы только со стыковыми сварными соединениями; полиэтиленовые соединительные детали под сварку встык должны быть заводского изготовления с маркировкой, аналогичной маркировке труб.
Сопряжение смежных восстановленных протягиванием участков на трубопроводах должно осуществляться путем установки между ними полиэтиленовой трубы на муфтах с закладными электроспиралями без упоров.
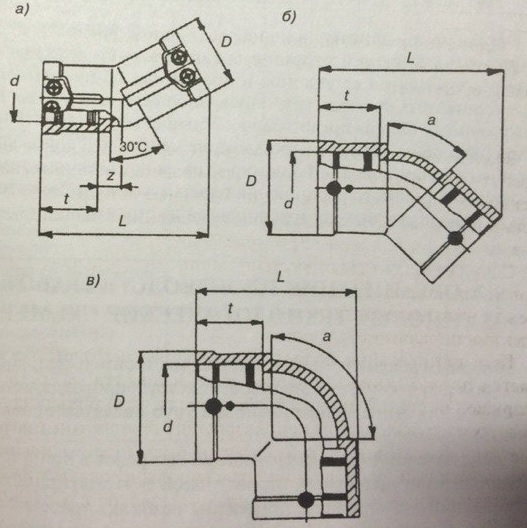
При протягивании полиэтиленовых трубных плетей допускается прохождение поворотов трассы под углом до 15° без разрушения стенок старого трубопровода. При больших углах поворотов трассы и при использовании технологии протягивания полиэтиленовых труб с разрушением старого трубопровода изменение направления трассы должно осуществляться в колодцах либо за счет использования отводов с закладными электронагревателями.
Соединительные детали по ТУ 6-49-22-90
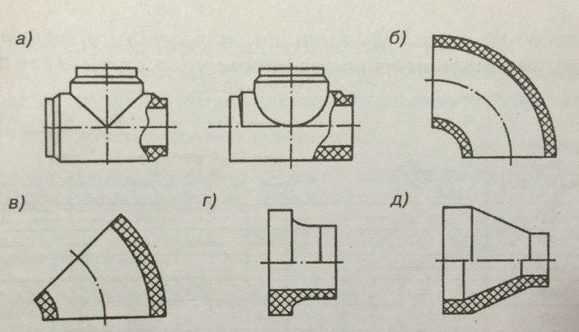
Полиэтиленовые отводы с закладными электронагревателями
Разрез призматической бетонной неподвижной опоры по оси трубопровода на повороте трассы
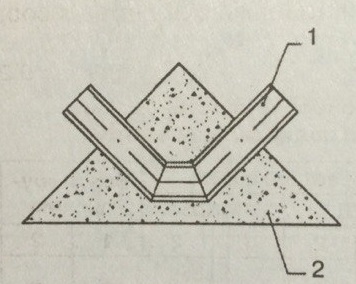
1 — трубопровод; 2 — бетон
Фрагмент конструкции муфты (с выступами), подлежащей бетонированию для образования неподвижной опоры
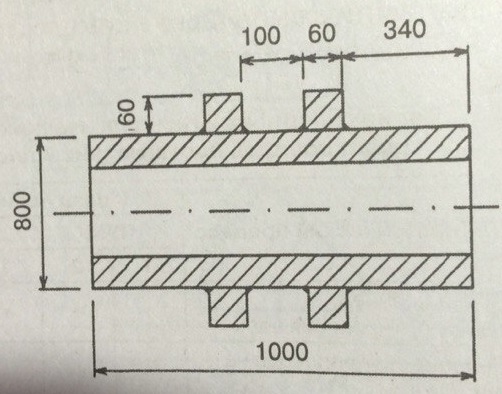
Опоры устанавливают в непосредственной близости от колодцев с их внешней стороны, а также в местах поворотов трассы, изменения ее уклонов и диаметров, на протяженных прямолинейных участках трубопроводной сети (в качестве промежуточных). Опоры предотвращают смещение конструктивных узлов (колодцев, камер) и отдельных элементов трубопроводной системы (трубопроводной арматуры) из-за неизбежного температурного линейного расширения пластмассовых труб, которое может привести к выходу трубопровода из строя