
Вварка трубной полиэтиленовой вставки в трубопровод, уложенный в траншею
В траншее трубные вставки вваривают в следующих случаях:
- при замыкании участков строящихся трубопроводов;
- при врезке ответвлений в ранее построенный газопровод;
- при выявлении некачественных сварных соединений.
Трубные вставки вваривают при помощи муфт с закладными нагревателями в газопроводы диаметром от 200 мм до 315 мм или сваркой встык нагретым инструментом в газопроводы диаметром от 63 мм до 160 мм, в обоснованных случаях — до 225 мм.
При вварке трубной вставки нагретым инструментом встык работы выполняют в следующем порядке:
- определяют местонахождение повреждения или дефекта трубопровода;
- освобождают от грунтовой присыпки участок трубопровода необходимой длины;
- расширяют траншею в зоне производства работ и делают приямок для размещения сварочного оборудования;
. очищают, размечают и вырезают поврежденный или заменяемый участок;
- от цельной трубы отрезают вставку требуемого размера;
- приваривают вставку к первому (с меньшей длиной освобождения) концу трубопровода;
- приваривают второй конец трубопровода (с большей длиной освобождения) к вставке с одновременным упругим изгибом трубопровода методом подъема для обеспечения осевого перемещения конца при сварке встык нагретым инструментом.
Освобождение трубопровода от грунтовой присыпки и вварку производят согласно схеме, представленной на рисунке ниже.
Схема освобождения газопровода от грунтовой присыпки по длине и вварки трубной вставки встык

1 — траншея; 2 — неподвижный конец газопровода; 3 — приямок; 4 — вставка; 5 — сварочная машина; 6 — подвижный конец газопровода
lсум=lв+2x+2(м)
где 2х — длина освобождения «подвижного» конца газопровода;lв — длина трубной вставки.
Общая длина увеличивается на 2 м с учетом закрепления в зажимах сварочной машины горизонтальных участков концов газопровода.
Длину освобождения газопровода 2х для труб диаметром 63— 225 мм при различных температурах окружающего воздуха и высоту подъема у, требуемую для создания перемещения конца газопровода, следует принимать по таблице ниже.
Определение длины освобождения и высота подъема газопровода
|
Диаметр трубы de, мм |
Температура окружающего воздуха Т0, °С |
|||||||||||||||
|
-15 |
-10 |
-5 |
0 |
+10 |
+20 |
+30 |
+45 |
|||||||||
|
2х |
y |
2х |
y |
2л: |
y |
2х |
y |
2х |
y |
2х |
y |
2х |
y |
2х |
y |
|
|
63 |
18 |
1,0 |
18 |
0,9 |
18 |
0,9 |
17 |
0,9 |
16 |
0,9 |
14 |
0,8 |
13 |
0,8 |
11 |
0,8 |
|
75 |
20 |
1,0 |
20 |
1,0 |
20 |
1,0 |
19 |
1,0 |
18 |
1,0 |
15 |
0,9 |
14 |
0,8 |
12 |
0,8 |
|
90 |
22 |
1,1 |
22 |
1,1 |
22 |
1,1 |
21 |
1,0 |
19 |
1,0 |
17 |
0,9 |
16 |
0,8 |
13 |
0,8 |
|
110 |
25 |
1,1 |
24 |
1,1 |
24 |
1,1 |
23 |
1,1 |
21 |
1, |
19 |
1,0 |
17 |
0,9 |
15 |
0,9 |
|
125 |
27 |
1,3 |
27 |
1,3 |
27 |
1,3 |
26 |
1,2 |
23 |
1,1 |
20 |
М |
19 |
1,0 |
16 |
1,0 |
|
140 |
29 |
1,6 |
28 |
1,6 |
28 |
1,6 |
27 |
1,4 |
25 |
1,3 |
22 |
1,3 |
20 |
1,2 |
18 |
1,2 |
|
160 |
33 |
1,6 |
32 |
1,6 |
32 |
1,6 |
31 |
1,6 |
28 |
1,5 |
25 |
1,4 |
23 |
1,4 |
20 |
1,3 |
|
180 |
35 |
1,7 |
34 |
1,7 |
34 |
1,7 |
33 |
1,6 |
29 |
1,6 |
26 |
1,4 |
24 |
1,4 |
21 |
1,3 |
|
200 |
38 |
1,8 |
37 |
1,8 |
36 |
1,7 |
35 |
1,7 |
32 |
1,6 |
28 |
1,6 |
26 |
1,5 |
23 |
1,4 |
|
225 |
40 |
1,8 |
39 |
1,8 |
39 |
1,7 |
38 |
1,7 |
24 |
1,7 |
30 |
1,6 |
28 |
1,5 |
25 |
1,4 |
Длина трубной вставки lв должна быть, как правило, не менее 500 мм и больше длины рассечки газопровода / для труб диаметром:
- 63-90 мм — не менее чем на 10 мм;
- 110—125 мм — не менее чем на 14 мм;
- 140—160 мм — не менее чем на 16 мм;
- 180—225 мм — не менее чем на 20 мм.
Учитывая, что часть расплавленного полиэтилена при осадке выдавливается из плоскости сварки и образует фат, рекомендуется принимать допуски на укорочение свариваемых концов пропорционально толщине стенок по таблице.
Допуски на укорочение свариваемых концов газопровода
|
Диаметр трубы, мм |
63-75 |
90 |
110 |
125-140 |
160-180 |
200-225 |
|
Допуск, мм |
3 |
4 |
5 |
6 |
7 |
8 |
Величина требуемого для сварки встык нафетым инструментом осевого перемещения конца фубы (см. рис. 12.6) составляет для труб диаметром:
- 63—110 мм — 50 мм;
- 125—140 мм — 60 мм;
- 160-225 мм (включительно) — 80 мм.
Вырезку поврежденного участка газопровода и отрезку трубной вставки осуществляют по разметке с помощью ручной ножовки, механических фуборезов роликового или гильотинного типа.
При сварке замыкающего стыка в процессе выполнения операций обработки торцов, оплавления и осадки подъем и опускание изогнутого конца газопровода должны быть синхронизированы с перемещением подвижного зажима центратора сварочной машины.
При вварке трубной вставки при помощи муфт с закладными нафевателями (ЗН) общая последовательность работ на стадии подготовки соответствует требованиям, предусмотренным для сварки труб. Освобождение газопровода от фунтовой присыпки и вварку трубной вставки производят по схемам рисунках ниже.
Освобождение газопровода от грунтовой присыпки производят на длине, определяемой суммой длин ввариваемой вставки lв и освобождения концов газопровода ( а).
Схемы освобождения газопровода в траншее от грунтовой присыпки
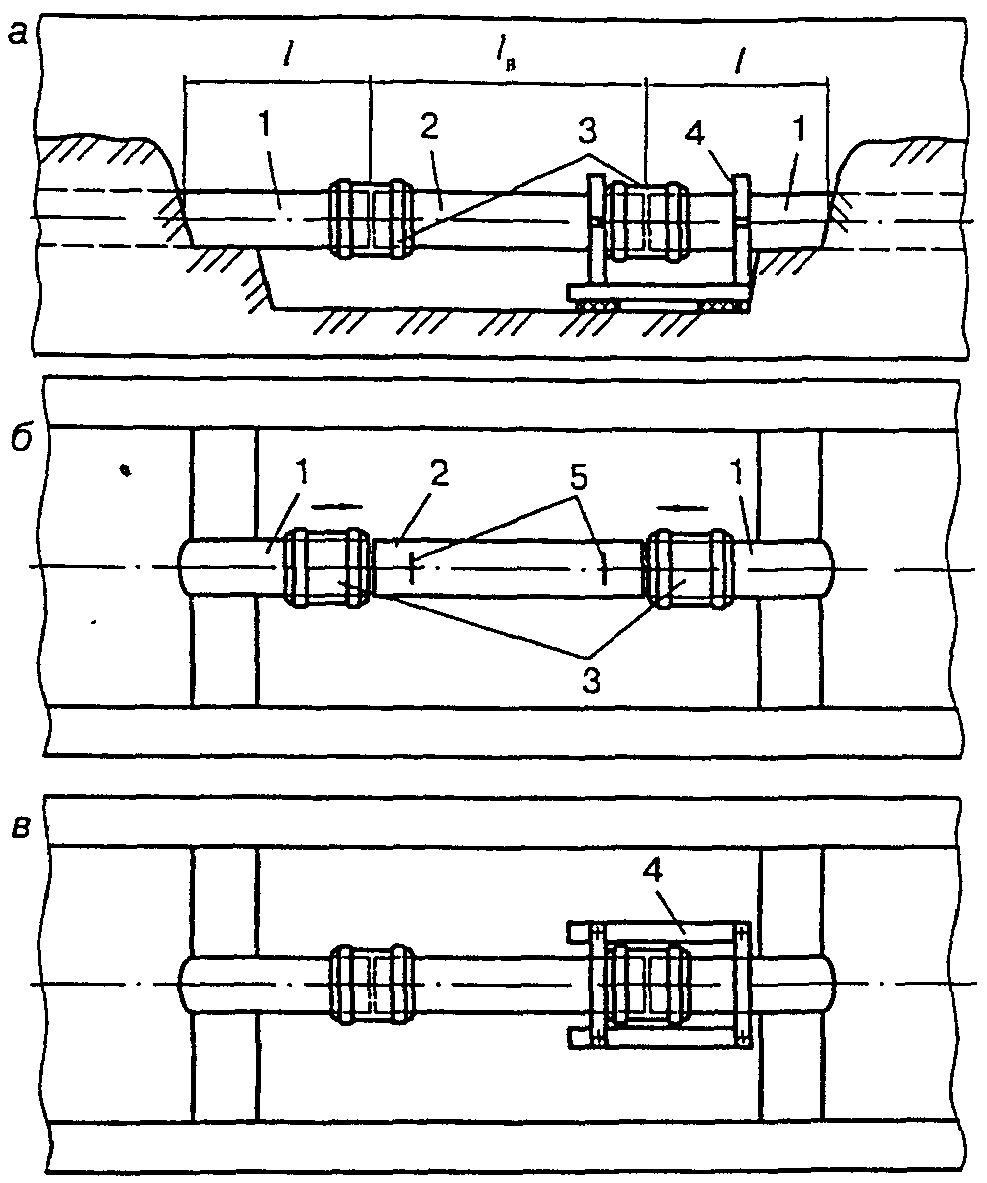
(а) и последовательность варки трубной вставки с применением муфт с закладными нагревателями (б, в):
1 — концы газопровода; 2 — трубная вставка; 3 — муфта;4 — позиционер для сборки соединения; 5 — метки установки муфт; I — длина освобождения концов газопровода; l — длина вставки
Установку трубной вставки и муфт в рассечку газопровода и сварку производят в следующей последовательности (в, г):
- на подготовленные к сборке концы газопровода надевают муфты: под один из концов газопровода с муфтой подводят позиционер, в нем закрепляют конец газопровода (механическую обработку поверхности концов свариваемых труб производят на длину, равную не менее 1,0 длины муфты);
- в рассечку газопровода вводят трубную вставку, один конец которой закрепляют в зажиме позиционера;
- на оба конца трубной вставки надвигают муфты с установкой их по меткам или по упору (в позиционере);
- к муфте, установленной в позиционере, подключают сварочный аппарат и производят сварку;
- после охлаждения первого соединения позиционер устанавливают на второе соединение и производят сварку.
Допускается при наличии двух позиционеров производить сборку и сварку одновременно двух соединений трубной вставки.