
Перспективные многопустотные плиты
В строительстве жилых, общественных, производственных и вспомогательных зданий многопустотные плиты нашли широкое применение. Поэтому их совершенствованию постоянно уделяется большое внимание. Традиционным направлением повышения эффективности является снижение материалоемкости путем внедрения высокопрочных бетонов и арматуры, регулирования напряженного состояния и уточнения методики расчета как отдельного конструктивного элемента, так и пространственно-деформируемого сборного перекрытия в целом.
Типовые пустотные плиты высотой
Одним из очевидных решений проблемы является увеличение строительной высоты сечения плит. Для плит с диаметром пустот
Конструкции железобетонных многопустотных плит необходимо рассматривать с учетом их совместной работы в составе перекрытия. Это прежде всего дает возможность исключить хрупкой разрушение конструкции от дополнительных сил, возникающих при взаимодействии, и определить запасы прочности и жесткости перекрытия за счет изменения расчетных схем и перераспределения усилий через стыки при неравномерных вертикальных нагрузках.
В ЦНИИ промзданий совместно с НИИЖБ была разработана конструкция многопустотных плит высотой
Преднапряженные пустотные плиты повышенной заводской готовности
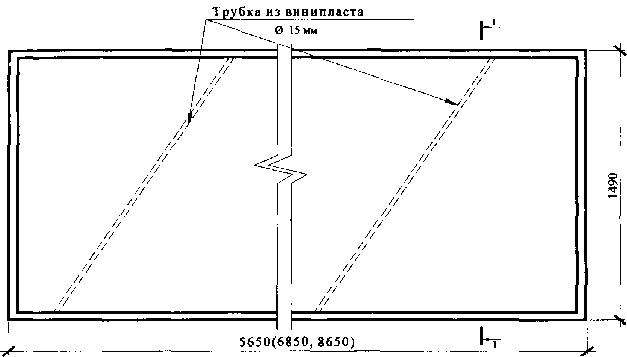
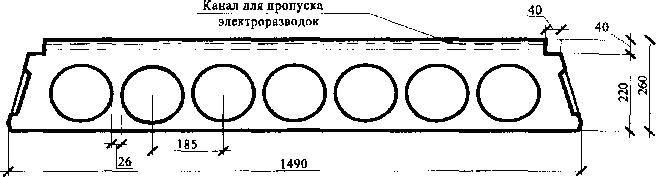
Увеличение высоты сечения с 220 до
Одним из перспективных направлений производства многопустотных плит является технология безопалубочного формования. Сущность этой технологии заключается в том, что изделия формуются на подогреваемом металлическом поддоне и армируются предварительно напряженной высокопрочной проволокой или прядями. Формующая машина перемещается по рельсам, оставляя за собой непрерывные ленты формованного железобетона, которые накрывают теплоизоляционным материалом, прогревают в течение 12-16 часов и разрезают на элементы нужной длины. Технология позволяет существенно расширить геометрию поперечных сечений плит. На рис. 2.25 показаны примеры сечений плит, выпускавшихся отечественными производителями. Геометрия формируется эксплуатационными требованиями зданий, в которых они могут быть использованы.
Варианты поперечных сечений пустотных плит
По сравнению с агрегатно-поточной технологией при безопалубочном формовании себестоимость изделий снижается в среднем на 25% при высоком качестве изделий, что достигается уменьшением энергопотребления и металлоемкости изделий, а также полной механизацией процесса изготовления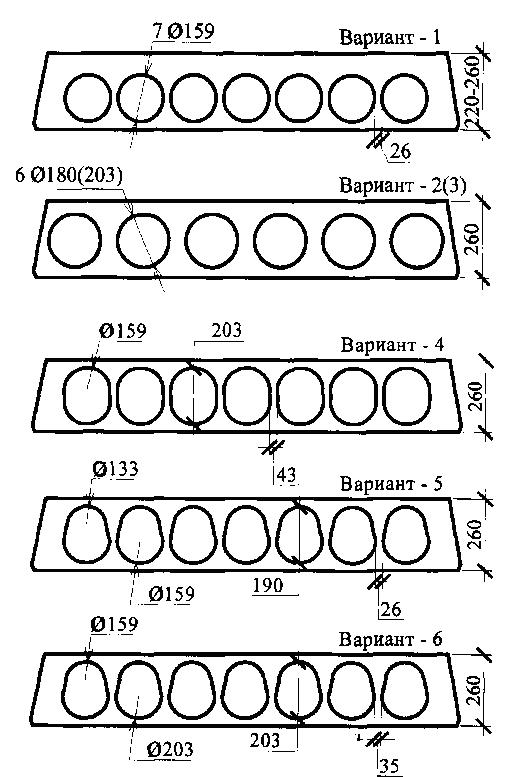 .