
Стальные трубы сетей водоснабжения. Методы изготовления.
Для строительства городских трубопроводных сетей систем водоснабжения на протяжении многих десятилетий наиболее широко использовались стальные трубы, которым при больших диаметрах и высоких давлениях в сети нет альтернативы. В настоящий момент конкуренцию стальным трубам составляют трубы из высокопрочного чугуна с шаровидным графитом (ВЧШГ) и из полимерных материалов.
По способу изготовления стальные трубы делятся на сварные (шовные) и бесшовные. Для продления срока службы стальных труб на них наносят внешние и внутренние покрытия.
Сварные трубы изготовляют с помощью печной, электрической дуговой и контактной сварки.
Пенной сваркой изготовляют водогазопроводные трубы, где сходным материалом служит малоуглеродистая мартеновская сталь марок Ст1кп и Ст2кп, Ограничение содержания углерода в металле заготовок труб вызвано условиями свариваемости. Печная сварка стальной водогазопроводной трубы — непрерывный процесс соединения кромок горячекатаной заготовки (штрипса).
После выхода из печи штрнпса 1, нагретого до температуры 1300 °С, его кромки обдуваются воздухом из сопел 2. В результате химических реакций в металле кромки разогреваются до температуры 1400 °С и освобождаются от окалины при обдувании. Затем труба формуется первичными формовочными 5 и вторичными 4 валками. Перед сжатием на вторичных валках кромки штрипса нагреваются до температуры 1500 °С посредством обдува кромок воздухом, поступающим из сопла 3,
Данным способом изготовляют водогазопроводные трубы диаметром условного прохода от 15 до 150 мм со стенками толщиной 1,8-5,5 мм. Такие трубы имеют швы, свариваемые давлением встык и на скошенные кромки, которые расположены внахлестку.
Схема печной сварки водогазопроводных труб
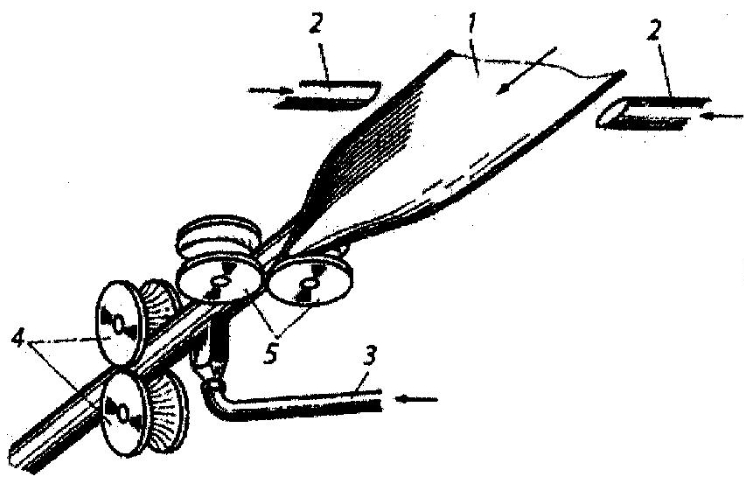
1 — горячекатаный штрипс; 2 — сопла подачи воздуха; 3 — сварочное сопло; 4 — вторичные валки; 5 — первичные валки
Электрическая сварка шовных труб представляет собой непрерывный процесс соединения кромок трубной заготовки, формуемой из стальной ленты (углеродистая сталь марок Ст2, СтЗ всех степеней раскисления) в холодном состоянии на вальцах или прессах. Сформованная трубная заготовка сваривается одним из видов электрической сварки: дуговой или контактной.
Гибка заготовки электросварных труб на вальцах
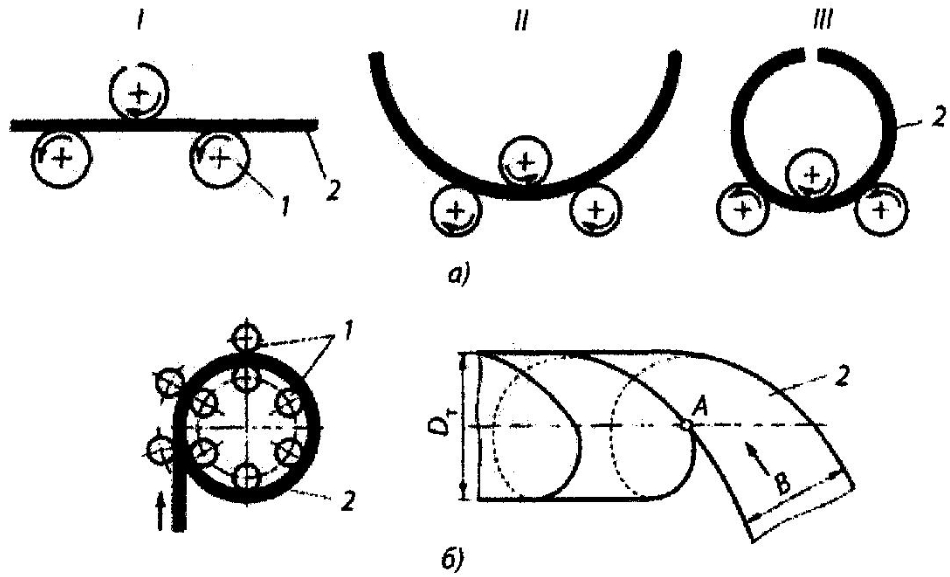
а — трехвалковых; б — многовалковых; I, II, III — этапы процесса гибки; 1 — валки; 2 — трубная заготовка; А — точка сварки; Dт — диаметр трубы; B — ширина стальной полосы
Штамповка заготовки электросварных труб на прессах

а — заготовка; б — предварительное формование; в — окончательное формование; 1 — штампы; 2 — трубная заготовка
Дуговая сварка под флюсом состоит в следующем. Между трубной заготовкой 1 и проволочным электродом 2 возникает электрическая дуга, расплавляющая проволоку и оплавляющая свариваемые кромки трубной заготовки. Расплавленный металл заполняет стык.
Чтобы предохранить металл шва от вредного воздействия воздуха, дуговую сварку ведут под слоем флюса 3, который в процессе сварки образует шлаковую корку 4 на шве 5. Установки для дуговой сварки под флюсом оборудуются специальными приспособлениями: медной токопроводящей пластиной 6, отсосом 7 неспекшегося флюса, бункером 8 подачи флюса.
Кроме дуговой сварки под флюсом применяют дуговую сварку в защитном газе, которая выполняется на высокопроизводительных станках, на которых трубы диаметром Dт формуются путем сворачивания стальной полосы шириной В в спираль. Точкой А отмечено место сварки кромок.
Наличие спирального шва позволяет использовать меньшие толщины стенок трубы (в сравнении с трубой, имеющей продольный шов) за счет повышения ее конструктивной прочности при равных эксплуатационных условиях.
Схема дуговой сварки стальных труб под флюсом
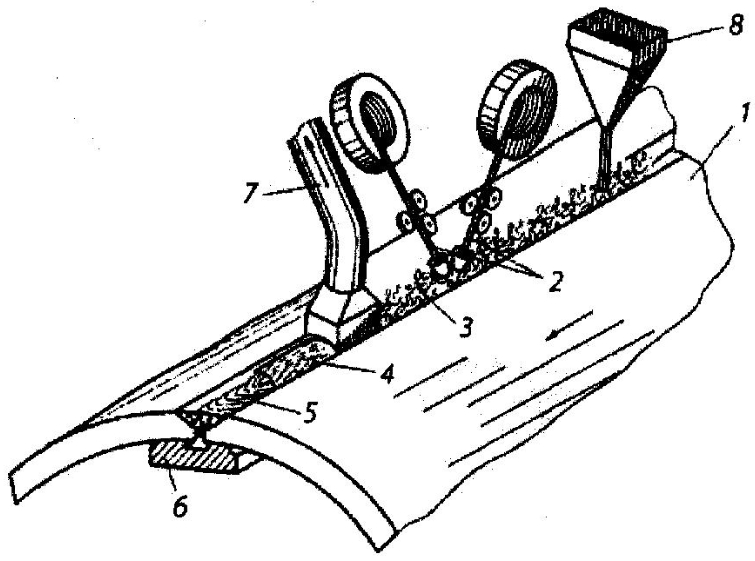
1 — заготовка; 2 — электроды; 3 — флюс; 4 — шлаковая корка; 5 — шов; б — медная пластина; 7—откос флюса; 8 — бункер подачи флюс
Контактная сварка током высокой частоты с контактным и индукционным подводом тока является наиболее перспективным способом соединения кромок труб. Свариваемые кромки трубной заготовки 1 разогревают до пластического состояния токоподводящими контактами 2 или с помощью индукционной катушки 5. Кромки стыкового соединения свариваются за счет обжатия трубной заготовки сварочными валками 4. Пунктирными линиями показаны пути распространения электрического тока б трубной заготовке.
Промышленность выпускает бесшовные тепло- и холоднодеформированные трубы (горяче- и холоднокатаные) из бесшовной заготовки.
Схема сварки трубных заготовок током высокой частоты с подводом

а — контактным; б — индукционным; 1 — заготовка; 2 — контакты; 3 — точка схождения кромок; 4 — сварочные валки; 5 — индукционная катушка
Бесшовные теплодеформированные трубы изготовляют в два этапа. На первом этапе на прошивном стане в трубной заготовке 1, разогретой до белого каления, образуют (прошивают) сквозную круглую полость с помощью валков 2 и специальной оправки 3 (дорна). Второй этап заключается в раскатке полученной гильзы 4 на раскаточном стане посредством валков. В результате раскатки получают трубу требуемого диаметра и толщины стенки.
Теплодеформированные трубы изготовляют и другими способами: прокаткой на пилигримных станах, непрерывной прокаткой на автоматических станах.
Схема изготовления бесшовных теплодеформированных труб

а — прошивка; 6 — раскатка; 1 — трубная заготовка; 2 — валки; 3 — оправка (дорн); 4 — гильза
Бесшовные холоднодеформированные трубы (холоднокатаные и холоднотянутые) изготовляют только из углеродистых и легированных сталей. Заготовкой для таких труб служат теплодеформированные трубы. Холоднокатаные трубы получают так же, как и теплодеформированные, путем холодной прокатки на станах роликового и валкового типов, а холоднотянутые — путем волочения. Оба процесса ведутся без подогрева заготовок.
При волочении трубы протягиваются через кольцо (волоку) с использованием специальных оправок. При этом диаметр труб уменьшается до определенного размера, а качество поверхности груб улучшается. Волочением изготовляют трубы небольших диаметров со стенкой малой толщины.
После изготовления для удаления наклепа холоднодеформированные трубы подвергают термической обработке, которая заключается в отжиге с последующей закалкой в зависимости от свойств стали.
Ассортимент стальных труб разнообразен. Водогазопроводные (шовные) трубы используют в промышленном, городском, жилом и общественном строительстве для систем холодного и горячего водоснабжения, а также отопления и газоснабжения.
По толщине стенки водогазопроводные трубы (ГОСТ 3262-75) делятся на усиленные, обыкновенные и легкие. Трубы до нарезки резьбы должны выдерживать испытания гидравлическим давлением 2,4 МПа (обыкновенные и легкие) или 3,1 МПа (усиленные).
Водогазопроводные трубы выпускают двух видов: оцинкованные и неоцинкованные (черные).
Оцинкованные трубы предназначены преимущественно для монтажа систем питьевых водопроводов и горячего водоснабжения. Оцинкованные трубы в отличие от черных покрыты слоем цинка, предохраняющим их от коррозии в водной среде.
Масса оцинкованных труб на 3—4% больше массы черных (при одинаковых длине и диаметре). Промышленность выпускает неоцинкованные и оцинкованные трубы немерной длины (неоднородные по длине) от 4 до 12 м и мерной длины (все трубы данной партии определенной длины) от
4 до 8 м с припуском на каждый рез по 5 мм и предельным отклонением на всю длину +10 мм.
Водогазопроводные трубы выпускают с цилиндрической резьбой на концах и муфтами с той же резьбой из расчета одна муфта на каждую трубу. Оцинкованные трубы с резьбой снабжаются стальными оцинкованными муфтами. Резьба на концах труб должна быть чистой, без заусенцев, полной и нерваной. Резьбу допускается использовать, если общая длина поврежденных ниток (срыв, неполнота ниток) не превышает 10% всей длины резьбы.
К водогазопроводным трубам предъявляются следующие требования: поверхность труб должна быть ровной и гладкой, без наплывов и трещин; допускаются небольшие слои окалины, мелкие вмятины и риски; в зоне шва допускается пологое утолщение высотой не более 0,5 мм; на поверхности оцинкованных труб не должно быть не покрытых цинком участков, пузырчатости цинкового покрытия; допускаются небольшая шероховатость и наплыв цинка.
Пример условного обозначения водогазопроводной трубы: Труба Ц-Р-25х2.8 ГОСТ 3262-75,
где Ц — труба обыкновенная, оцинкованная; Р — с резьбой (М — с муфтой); 25 — диаметр условного прохода, мм; 2,8 — толщина стенки, мм.
Для труб повышенной точности изготовления после диаметра условного прохода указывается буква П. Концы труб должны быть обрезаны под прямым углом. Допускается величина скоса не более 2° и закругление кромок. Заусенцы не должны превышать 0,5 мм.
Электросварные прямошовные трубы (ГОСТ 10704-91) предназначены для наружных сетей теплоснабжения с рабочим давлением Рраб до 1,6 МПа при температуре до 150 °С, для паровых сетей с Рраб = 1,3 МПа при температуре до 300 °С, для газопроводов и непитьевых водопроводов с Рраб до 1,6 МПа. Эти трубы выпускают с наружным диаметром DH от 8 до 1420 мм и толщиной стенки от 0,8 до 20 мм.
Подлине электросварные прямошовные трубы изготовляют: немерной длины (при диаметре от 30 до 70 мм — не менее 3 м; при диаметре от 70 до 152 мм — не менее 4 м и при диаметре свыше 152 мм — не менее 5 м) и мерной длины (при диаметре до 70 мм — от
4 до 9 м; при диаметре свыше 70 до 219 мм — от 6 до 9 м; при диаметре свыше 219 до 426 мм — от 10 до 12 м).
К электросварным прямошовным трубам предъявляют следующие требования. Предельные отклонения по наружному диаметру должны составлять при диаметрах: до 30 мм +0,3 мм; свыше 30 до 50 мм ±0,4 мм; свыше 50 до 219 мм ±0,8%; свыше 480 до 1020 мм ±0,7%; свыше 1020 мм ±0,6%. Предельные отклонения по длине немерных труб не должны превышать + 15 мм (для труб I класса точности) и +100 мм (для II класса точности). Предельные отклонения мерных труб при длине до 6 м +10 мм (для I класса) и +50 мм (для II класса), при длине более 6 м +15 мм (для I класса) и +70 мм (для II класса).
Кривизна труб не должна превышать 1,5 мм на 1 м длины. Концы труб должны иметь фаску под углом 25-30° к торцу трубы. На поверхности труб допускаются незначительные вмятины, забоины, мелкие риски, тонкий слой окалины, следы зачистки и заварки дефектов, если толщина стенки при этом не выходит за предельные отклонения. Трещины, раковины и закаты на поверхности труб не допускаются.
Электросварные прямошовные трубы в зависимости от показателей качества изготовляют групп: А, Б, В и Д. Трубы диаметром до 820 мм должны иметь не более одного продольного и одного поперечного шва. Трубы диаметром 820 мм и более могут иметь два продольных и один поперечный шов. Эти трубы поставляют партиями массой до 5 т. В партию входят трубы одной марки стали и одной группы изготовления,
Пример условного обозначения электросварных прямошовных труб:
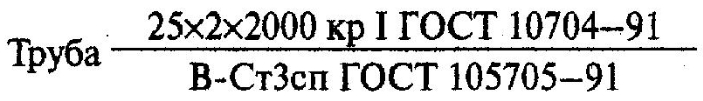
где 25 — наружный диаметр трубы, мм; 2 — толщина стенки, мм; 2000 кр — кратность длины, мм; I — класс точности по длине; В — группа, гарантирующая химический состав; СтЗсп — марка стали.
Электросварные трубы со спиральным швом (ГОСТ 8696—74) применяют для наружных сетей теплоснабжения с рабочим давлением до 1,6 МПа при температуре до 150 °С и для паровых сетей с рабочим давлением до 1,3 МПа при температуре до 300 °С. Такие трубы выпускают длиной до 12 м, диаметром от 159 до 1420 мм, толщиной стенки от 3,5 до 14 мм.
В зависимости от показателей качества электросварные трубы со спиральным швом изготовляют групп Б, В и Д. Эти трубы поставляют партиями. Партия состоит из труб одной марки стали и одной группы изготовления. В партии допускается до 5% укороченных труб длиной не менее 6 м.
Сварные швы электросварных труб должны быть плотными, без непроваров и свищей. Трещины, подрезы и поры в швах недопустимы. Концы труб должны быть обрезаны под прямым углом со снятием притупляющих фасок. Общая кривизна труб не должна превышать 0,2% от их длины, а овальность — не более 2% от DH.
Пример условного обозначения электросварных труб со спиральным швом: Труба 630x7—Б СтЗкп ГОСТ 8696-74,
где 630 — наружный диаметр, мм; 7 — толщина стенки, мм; Б — группа изготовления; СтЗкп— марка стали.
Горячедеформированные (горячекатаные) бесшовные трубы (ГОСТ 8732—78) применяют для наиболее ответственных участков систем, а также для технологических трубопроводов и конструкций различного назначения. Такие трубы выпускают диаметром от 25 до 820 мм, длиной от 4 до 12,5 м, толщиной стенки от 2,5 до 75 мм в зависимости от диаметра и назначения. Партии труб могут быть либо немерной, либо мерной длины.
В зависимости от показателей качества бесшовные горячекатаные трубы изготовляют групп А, Б, В, Г и Д.
Пример условного обозначения бесшовных горячедеформированных труб немерной длины с изготовлением по группе Д:
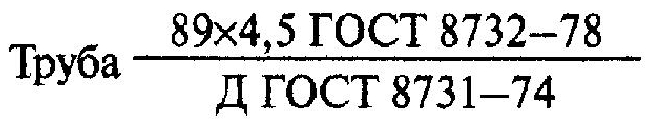
где 89 — наружный диаметр, мм; 4,5 — толщина стенки, мм; Д — группа поставки с гарантией гидравлических испытаний.
Холоднодеформированные (холоднокатаные) бесшовные трубы (ГОСТ 8734—75) предназначены для особо ответственных трубопроводов и конструкций. Такие трубы выпускают наружным диаметром от 5 до 250 мм со стенками толщиной 0,3-24 мм.
В зависимости от отношения наружного диаметра DH к толщине стенки s трубы подразделяют: на особо тонкостенные при DH/S более 40 и трубы диаметром 20 мм и менее с толщиной стенки 0,5 мм и менее; тонкостенные при DH/S от 12,5 до 40 и трубы диаметром 20 мм и менее со стенкой 1,5 мм; толстостенные при DH/S менее 6.
Холоднокатаные бесшовные трубы изготовляют немерной длины от 1,5 до 11,5 м; мерной длины от 4,5 до 9 м с предельными отклонениями по длине + 10 мм; длины, кратной мерной, от 1,5 до 9 м с припуском на каждый рез по 5 мм и с предельным отклонением на общую длину не более +10 мм. В каждой партии труб мерной длины допускается не более 5% труб немерной длины не короче 2,5 м.
Условные обозначения холоднодеформированных бесшовных труб такие же, как и горячедеформированных.
Бесшовные трубы дороже, чем сварные, но они более надежны в эксплуатации и их рекомендуется использовать на более ответственных участках, а также в недоступных для ремонта местах. Испытываемая труба не должна давать течи, «потеть» и иметь остаточную деформацию.
Трубы поставляют пакетами. Каждый пакет труб должен иметь бирку, в которой указаны; наименование организации, в систему которой входит предприятие-изготовитель; обозначение стандарта или технических условий, по которым изготовлена партия; размеры труб; марка металла; номер партии; наименование или товарный знак предприятия-изготовителя; масса пакета или метраж.
Стальные трубы транспортируют всеми видами транспорта без упаковки, сгруппированными в бунты (пачки) или поштучно. Хранят стальные трубы на открытом воздухе под навесом рассортированными по видам и диаметрам.
Соединительные части (фитинги) для стальных труб делятся на резьбовые, сварные (с гладкими концами под сварку) и фланцевые.
Резьбовые фитинги для водогазопроводных стальных труб изготовляют с цилиндрической резьбой. Для создания герметичного соединения цилиндрическую резьбу уплотняют специальной лентой.
Фитинги для водогазопроводных труб изготовляют из ковкого чугуна (ГОСТ 8943-75, ГОСТ 8963-75) и стали (ГОСТ 8965-75). Наружная и внутренняя поверхности фитинга не должны иметь раковины и инородные включения. Торцовые плоскости фитингов должны быть перпендикулярны к осям проходов.
Пример условного обозначения фитингов из ковкого чугуна: Тройник 25x15 ГОСТ 8949-75,
где 25x15 — условные проходы отверстий переходного тройника, мм.
Фитинги выпускают диаметром условного прохода Dy от 8 до 100 мм. Применяют такие фитинги для трубопроводов, температура рабочей жидкости в которых не выше 175 °С и условное давление Рy = 1,6 МПа при любых Dy (для стальных фитингов) и при Dy не более 40 мм (для фитингов из ковкого чугуна).
Сварные соединительные детали трубопроводов (ГОСТ 17374-83 и ГОСТ 17380-2001) применяют при монтаже стальных трубопроводов на сварке. К сварным деталям относятся; крутоизогнутые отводы с углами 45, 60, 90° для труб Dy от 40 до 600 мм; тройники равнопроходные для труб Dy от 40 до 400 мм и переходные для труб DyхDy от 50x40 до 400x350 мм; переходы Dyхdy от 40x20 до 400x150 мм; заглушки Dy от 25 до 500 мм. Сварные соединительные детали изготовляют бесшовными из углеродистой стали и рассчитывают на Ру от 0,1 до 10 МПа.
Крутоизогнутые стальные отводы (ГОСТ 17375-2001) изготовляют из электросварных, а также горяче- и холоднодеформированных труб.
Фланцевые соединительные детали (фланцы) используют для присоединения трубопроводов к оборудованию и для установки фланцевой арматуры. Фланцы присоединяют к трубам с помощью сварки, развальцовки и разбортовки. Типы фланцев, их присоединительные размеры в зависимости от давления Ру нормируются ГОСТ 12815— 80. Толщину фланцев и количество болтовых отверстий выбирают в зависимости от Дy и Pу . Герметичность фланцевого соединения обеспечивается соответствующей прокладкой.