
Сверление, зенкование и развертывание
Инструменты и приспособления для сверления. Режущим инструментом при сверлении является спиральное сверло (рисунок ниже) с коническим или цилиндрическим хвостовиком.
Спиральное сверло

Рабочая часть сверла 1 состоит из двух элементов: конической режущей части 6 и цилиндрической (не участвующей в резании). Последняя имеет винтовые канавки 5, по которым отходит стружка, и две узкие ленточки 7 вдоль канавок, уменьшающие трение сверла о стенки отверстия.
Режущая часть сверла 6 образуется двумя режущими кромками 8, соединяющимися между собой поперечной кромкой 9.
Как всякий конус, режущая часть 6 имеет угол при вершине. Существует определенная зависимость между величиной этого угла и твердостью обрабатываемого металла. Для стали и чугуна средней твердости выбирают сверла с углом при вершине 116-118°, для стальных поковок 125°, для латуни и бронзы 130-140°, для алюминия 140°. Обе режущие кромки 8 сверла затачивают под одинаковыми углами, иначе диаметр отверстия получался бы больше диаметра сверла. Для облегчения сверления грань, противоположную режущей кромке (заднюю грань), затачивают так, чтобы задний угол составлял примерно 6°. Правильность заточки сверла определяют шаблоном. Существенное значение для работы имеет и угол наклона винтовых канавок 5 на цилиндрической части сверла, равный 18-45° (при сверлении стали угол наклона канавки составляет 26-30°). Благодаря цилиндрической форме сверл их можно многократно затачивать и работать ими до полного износа режущей части, не нарушая начального диаметра сверла. Для крепления в патроне или конусе Морзе (конусная вставка в шпиндель станка) спиральное сверло снабжается хвостиком 3 цилиндрической или конической формы. В первом случае сверло имеет лапку 2, которая предохраняет его от прокручивания в крепежном приспособлении. Рабочая часть сверла 1 отделяется от хвостовика шейкой 4.
Для сверления отверстий небольших диаметров применяют ручные сверлилки. Сверлилка состоит из корпуса, установленного в нем шпинделя и зубчатых колес, через которые шпиндель приводят во вращение посредством ручки. Усилие подачи создается давлением на нагрудник, расположенный в верхней части инструмента. Для стабильного положения сверлилки в процессе сверления в нижней ее части имеется рукоятка.
Для сверления отверстий в металлических конструкциях можно пользоваться трещоткой, состоящей из шпинделя с храповым колесом, храповика, патрона для крепления, сверла и винта с гайкой, заканчивающейся упором.
К ручному механизированному инструменту для производства сверлильных работ относится электродрель, состоящая из шпинделя с патроном для крепления сверла, электродвигателя, редуктора, выключателя с курковым приводом, токоведущего кабеля и штепсельного соединения. Электрическими дрелями сверлят отверстия диаметром от 2 до 23 мм. Масса дрели (1,5-10 кг) зависит от диаметров просверливаемых отверстий.
Вертикально-сверлильный станок
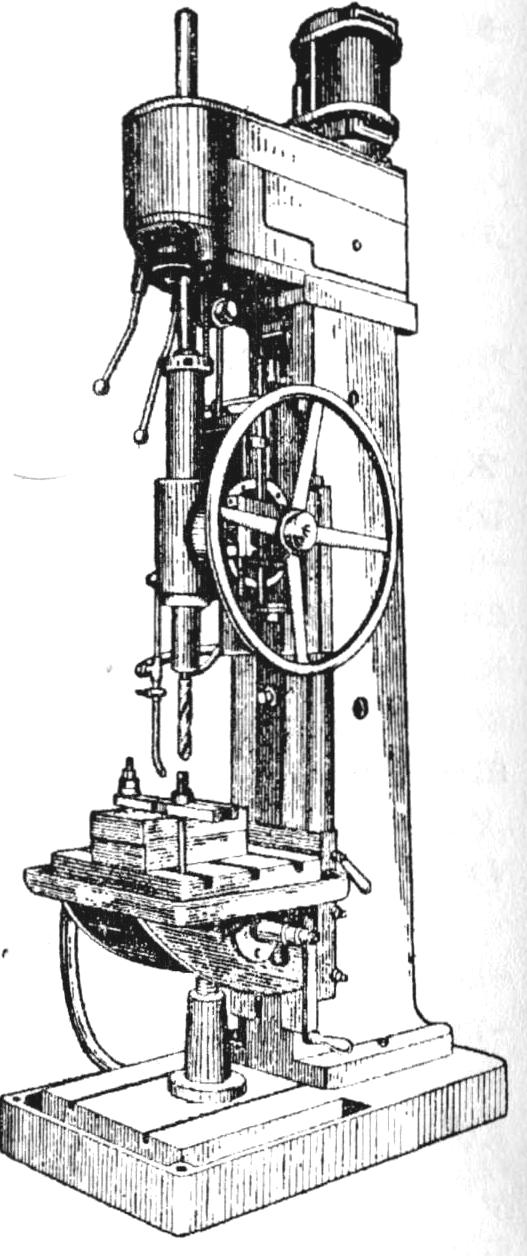
При большом объеме работ сверление выполняют на вертикально-сверлильном станке (рисунок выше), предназначенном для сверления отверстий диаметром до 50 мм. Шпинделю можно сообщать шесть скоростей - от 46 до 475 об/мин. Имеется ручная подача штурвалом. Стол легко перемещается в вертикальном направлении.
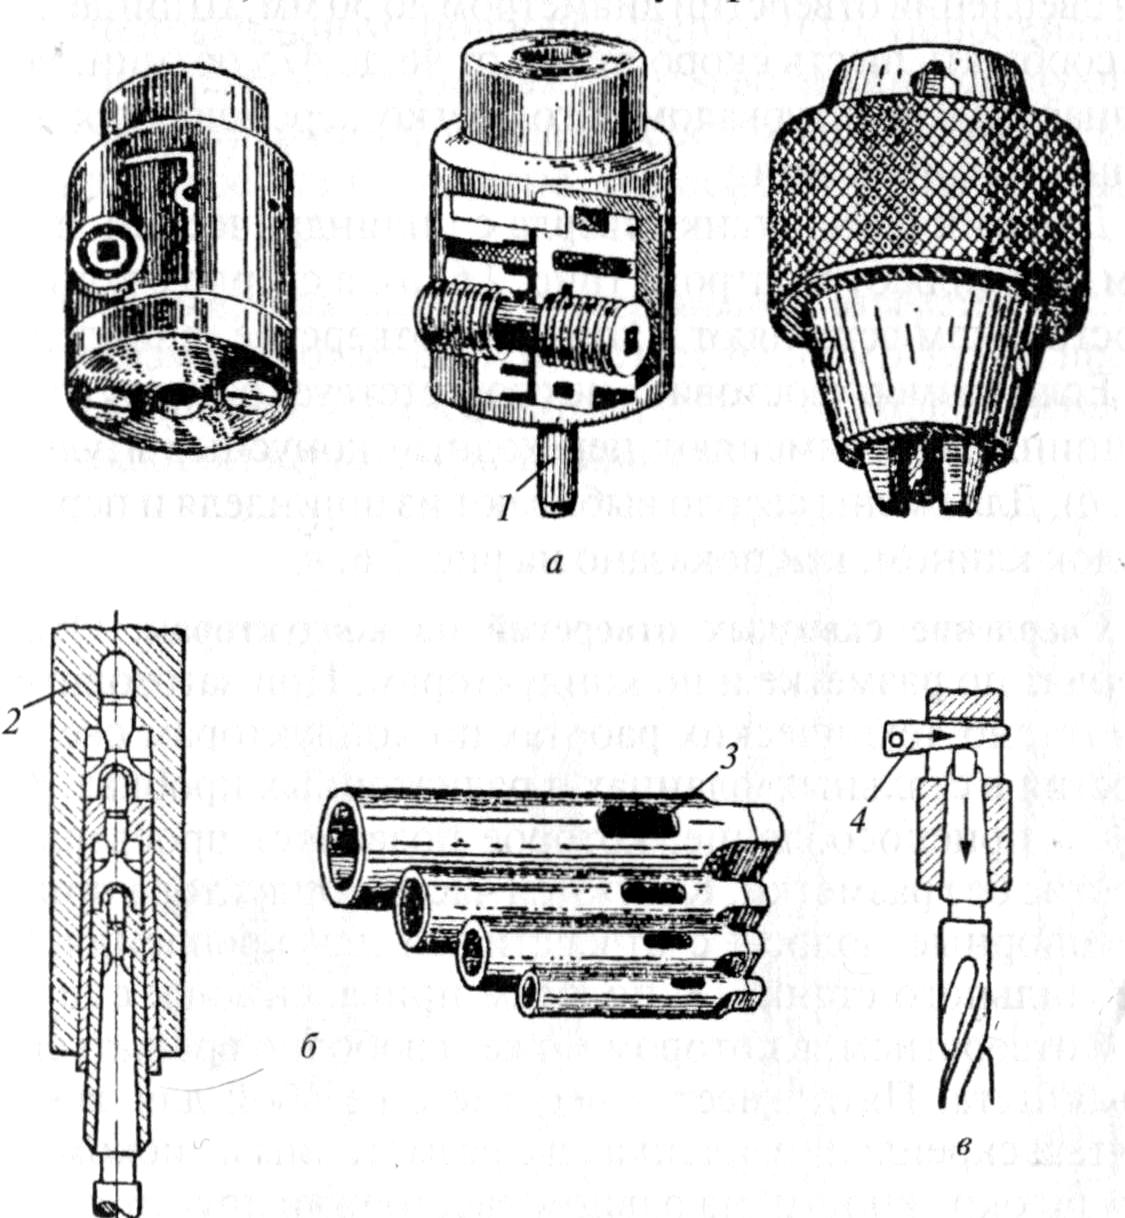
Для работы на станке сверла с цилиндрическим хвостовиком закрепляют в патроне (рисунок ниже, а), а сверло с коническим хвостовиком вставляют в конусное отверстие шпинделя станка. Если размер хвостовика не соответствует размеру отверстия в шпинделе, применяют переходные конусные втулки (рисунок ниже, б). Для смены сверло выбивают из шпинделя и переходных втулок клином, как показано на рисунке ниже, в.
Патроны и переходные втулки
Сверление сквозных отверстий по кондукторам. Отверстия сверлят по разметке и по кондукторам. При заготовительных санитарно-технических работах по кондукторам сверлят отверстия в стальных фланцах и радиаторных пробках. Кондуктор - приспособление, которое позволяет просверлить отверстие без разметки. К нижней части кондуктора приварены две опорные полосы с отверстиями для крепления к столу сверлильного станка. К полосам приварен диск с центральным отверстием, в котором может свободно вращаться фланцевая пята. Пята имеет отверстие с резьбой для зажимного болта и скреплена заклепками с разметочным диском, в котором по окружности, на равном расстоянии друг от друга, расположены восемь впадин (что соответствует максимальному числу отверстий во фланце). Фланец зажимают поворотом ручки, центрируя его при помощи конуса. Кондуктор устанавливают на столе сверлильного станка так, чтобы центр сверла совпал с окружностью, по которой расположены центры отверстий во фланце. Фланец укладывают на подкладку, а диск стопорят защелкой.
При выборе сверла необходимо учитывать, что диаметр отверстия всегда превышает диаметр сверла. Это превышение равно 0,08 мм при диаметре сверла до 5 мм, 0,12 мм при диаметре сверла до 10 мм и 0,2 мм при диаметре сверла до 25 мм. Из-за неправильного или непрочного закрепления детали, неправильной заточки сверла, забивания канавки стружкой, недостаточного охлаждения сверла, неправильной скорости резания и подачи сверла происходит его поломка.
При неправильном подборе сверла, его неправильном креплении и неверных приемах работы возможны следующие виды брака: размер или глубина отверстия больше требуемых, отверстие косое или смещено относительно намеченного центра.
Зенкерование, зенкование и развертывание отверстий. Если к точности размеров отверстий и чистоте их поверхности предъявляются повышенные требования, отверстия дополнительно обрабатывают зенкерами и развертками.
Зенкеры и развертки

а - цельный зенкер; б - насадный цилиндрический зенкер; в — насадный конический зенкер в сборе; г - ручная развертка; д - машинная развертка
Зенкерование - это обработка отверстия, полученного при литье, ковке или штамповке, для придания ему цилиндрической формы, требуемого размера и получения чистой поверхности. Зенкерование - промежуточная операция при обработке отверстия под развертку. Зенкеры применяются также для обработки конусных и цилиндрических углублений с плоским дном.
Зенкер (рисунок выше, a-в) имеет большее число режущих кромок (три или четыре), чем спиральное сверло, что обеспечивает большую чистоту обработки отверстия.
Припуск под зенкерование для отверстий диаметром 15-35 мм составляет 1,0-1,5 мм.
Зенкование - это обработка выходной части отверстия (снятие заусенцев) для получения конических или цилиндрических углублений под потайные головки заклепок или винтов. Зенкование выполняют при помощи конической или цилиндрической зенковки на сверлильном станке.
Для получения отверстий с чистой поверхностью или для точной подгонки отверстия под шлйфованную деталь производят операцию, которая называется развертыванием. Развертывание можно выполнять вручную или на сверлильном станке при помощи разверток (рисунок выше, г, д). Ручные развертки приводятся во вращение ручным воротком. Развертки бывают цилиндрические и конические.
На рабочей части развертки имеется от 6 до 14 нарезанных зубьев, вдоль которых расположены канавки; они служат для образования режущих кромок и отвода снимаемой стружки. Нижняя конусная часть развертки снимает стружку, а верхняя - калибрующая - направляет развертку и окончательно калибрует отверстия. Конические развертки предназначены для развертывания конусных отверстий. Припуск на черновое развертывание составляет не более 0,2 мм, а на чистовое - не более 0,1 мм.
Для более чистой обработки и охлаждения инструмента при развертывании отверстия, просверленные в стали, смазывают минеральным маслом, в меди - эмульсией, в алюминии - скипидаром, а в латуни и бронзе отверстия развертывают без смазки.