
Расчет и конструирование сварных соединений
Стыковые соединения. Для удобства передачи силовых потоков наиболее совершенными являются соединения встык, так как в них практически нет отклонений этих потоков, а следовательно, почти отсутствуют концентрации напряжений.
Поэтому из всех сварных соединений под динамической нагрузкой лучше работают соединения встык. Кроме того, эти соединения экономичны по затрате материалов. Основной недостаток стыковых соединений — необходимость весьма точно резать соединяемые элементы, а часто и разделывать кромки.
Ручную сварку встык можно вести без специальной обработки кромок при толщине t соединяемых элементов до 8 мм, а при автоматической — до t= 20 мм (рисунок ниже). При большей толщине элементов кромки для удобства сварки и для обеспечения полного провара разделывают (скашивают под углом). Скосы можно делать только с одной стороны (V- и U- образные швы, рисунки ниже) или с двух сторон (X- и К-образные швы, рисунки ниже). Односторонняя сварка проще в отношении производства работ, допускает контроль за проваром корня шва (где больше всего дефектов) и последующее усиление со стороны корня (обратная подварка). Однако при односторонней сварке из-за усадки швов происходит коробление свариваемых элементов.
Разделка кромок стыковых сварных соединений

При двусторонней сварке (X- и К- образные швы) меньше объем шва, а следовательно, и ниже расход наплавленного металла. Этот фактор, а также симметричность расположения шва благоприятно отражаются на усадочных деформациях. Недостаток двусторонней сварки — трудность контроля за качеством провара средней части (корня шва) повышенная сложность изготовления, так как необходимо вести сварку с двух сторон, для чего изделие приходится кантовать. В начале и конце шва наплавленный металл получается низкого качества. Для устранения этого недостатка следует начинать и заканчивать сварку на специальных подкладках — выводных планках, временно удлиняющих швы (рисунок ниже). По окончании сварки эти планки вместе с начальными и конечными участками шва срезают, а торцы швов и прилегающие участки зачищают.
В случае соединения стыковым швом листов разной толщины переходцть от большей толщины к меньшей можно за счет соответствующего оформления наружной поверхности шва (рисунок ниже) только при условии, если разница в толщинах не более 4 мм, а величина уступа в месте стыка не превышает 1/8 толщины более тонкого листа.
Устройство стыкового шва в листах разной толщины

При большей разнице в толщинах и при динамических нагрузках следует предусматривать скосы у более толстого листа с уклоном до 1:5 (рисунок ниже). За расчетную толщину стыкового шва принимаю толщину соединяемых элементов, а если толщина их различна, то толщину более тонкого элемента (без учета наплавленного валика сверху). Расчётной длиной шва lw, считают фактическую его длину за вычетом 2t, учитывающих непровар в начале и конце шва. Если сварка была начата и закончена на выводных планках, то уменьшение длины шва не производят.
Напряжения в шве проверяют но формуле

где N - расчетное усилие; Rwy — расчетное сопротивление сварного соединения встык растяжению или сжатию.
Расчетные сопротивления растяжению сварных соединений, выполненных ручной или полуавтоматической сваркой, при обычных способах контроля за качеством шва ниже, чем расчетные сопротивления основного стыкуемого металла, и потому прямой стык, выполненный такой сваркой, не будет равнопрочен основному металлу. Для получения равнопрочного соединения применяют косой шов, который делают с наклоном 2:1 (см. рисунок ниже).
При действии изгибающего момента М на соединение нормальные напряжения в шве
Ow = M/Ww,
где Ww = tl2w / 6 — момент сопротивления шва.
В сварных соединениях встык, работающих одновременно на изгиб и срез, проверяют приведенные напряжения по формуле

где σw — нормальные напряжения от изгиба; тw = Q/(tlw) — среднее касательное напряжение от срезающей силы, определенное из условия равномерного распределения по стыковому шву.
Соединение внахлестку. Такое соединение выполняют с накладками или без них с помощью угловых швов. В зависимости от расположения швов по отношению, к направлению передаваемого усилия различают фланговые швы (рисунок ниже), расположенные параллельно усилию, и лобовые швы, расположенные перпендикулярно усилию.
Соединение с фланговыми швами (а), направление потока силовых линий и распределение напряжений (б)

Простота соединения внахлестку, для которого не требуется точной подгонки и обработки кромок, а только очистка, удаление заусениц и правка, является причиной широкого распространения этого вида сварного соединения. Недостаток его — сильное искажение силового потока при передаче усилия с одного элемента на другой и связанная с этим концентрация напряжений, вызываемая одновременной работой шва на срез и изгиб.
При соединении фланговыми швами неравномерная передача усилия происходит как по длине шва, так и по поперечному сечению соединения (рисунок выше). По длине наиболее интенсивна передача усилий на концах швов, где разность напряжений в соединяемых элементах наибольшая. Однако перед разрушением шва за счет пластической работы перенапряженных участков (начального и конечного) происходит выравнивание напряжений. Это позволило положить в основу расчета допущение о равномерном распределении напряжений среза по минимальной площади сечения шва. Разрушение шва может происходить как по металлу шва (рисунок ниже), так и по основному металлу на границе его сплавления с металлом шва (рисунок ниже), особенно если наплавленный металл прочнее основного.
Лобовые швы (рисунок ниже) более равномерно передают усилия по ширине, чем фланговые. Однако вследствие резкого изменения направления потока силовых линий (рисунок ниже) в корне шва концентрируются большие напряжения (рисунок ниже); в результате разрушение шва происходит при малых удлинениях (ε = 3—4%), т. е. хрупко.
Соединение с лобовыми швами

Неравномерность распределения напряжений приводит к снижению качества соединения. Поэтому независимо от вида работы (сжатие, растяжение, срез) расчет лобовых швов условно ведут на срез по минимальной площади сечения шва. При соединении внахлестку с лобовыми швами длину нахлестки следует назначать не менее пяти толщин более тонкого элемента (см. рисунок ниже). Это позволяет уменьшить влияние дополнительного изгибающего момента.
Нормальный угловой шов в разрезе имеет форму прямоугольного равнобедренного треугольника с криволинейной гипотенузой (рисунок ниеже).
Обычный наплыв выпуклого шва составляет 0,1 размера его катета kf. В конструкциях, непосредственно воспринимающих динамические нагрузки, с целью снижения концентрации напряжений в угловых лобовых швах применяют пологие швы с отношением катетов 1:1,5 (рисунок ниже) или вогнутые швы (рисунок ниже).
Поперечные сечения угловых швов

а — нормальный выпуклый; б— пологий выпуклый; в — вогнутый
Минимальный катет-шва в конструкциях, работающих на статическую нагрузку, при автоматической и полуавтоматической сварке — 3 мм, при ручной сварке — 4 мм, а при динамических нагрузках — 6 мм. Швы имеют градацию через 1 мм. Кроме того, наименьший катет однопроходных угловых швов ограничен в зависимости от толщины более толстого из свариваемых элементов. В таблице ниже приведены минимальные значения катетов угловых швов для основных групп конструкций. Наибольшее значение катета углового шва в зависимости от толщины соединяемых элементов может быть принято kf = 1,2t, где t — наименьшая из толщин свариваемых элементов.
Из-за большой концентрации напряжений в начале и конце шва длина углового шва должна быть не менее 40 мм или 4kf (при динамических нагрузках 60 мм или 6kf). Наибольшая длина фланговых швов также ограничена и не должна превышать 85 βfkf (βf— коэффициент глубины проплавления угловых швов, принимаемый по таблице ниже), так как фактические напряжения по длине шва распределены неравномерно и при длинных швах его крайние участки испытывают перенапряжение, а средние — недонапряжения против расчетного значения. Это ограничение не распространяется на такие швы, у которых усилие возникает по всей длине, например на поясные швы балок.
Минимальные значения kf угловых сварных швов
|
Вид соединения |
Вид сварки |
Предел текучести свариваемой стали, МПа |
Kf(мм) при толщине более толстого из свариваемых элементов t, мм |
||||||
|
4-5 |
6-10 |
11-16 |
17-22 |
23-32 |
33-40 |
Более 40 |
|||
|
Тавровое с дву сторонними угловыми шва ми; нахлестанное и угловое |
Ручная Автоматиче ская и полу автоматиче ская |
До 430 43Q-580 До 430 430-580 |
4 5 3 4 |
5 6 4 5 |
6 7 5 6 |
7 8 6 7 |
8 9 7 8 |
9 10 8 9 |
10 12 9 10 |
Коэффициент глубины проплавления угловых швов β
|
Вид сварки при диаметре сварочной проволоки d, мм |
Положение шва |
Коэффи- циент |
Значение β при катетах швов, мм |
|||
|
3-8 |
9-12 |
14-16 |
18 и более |
|||
|
Автоматическая d = 3-5 мм |
В лодочку |
βf |
1,1 |
0,7 ’ |
||
|
βz |
1,15 |
1,0 |
||||
|
Нижнее |
βf |
1,1 |
6,9 |
0,7 |
||
|
βz |
1,15 |
1,05 |
1,0 |
|||
|
Автоматическая и полуавтоматическая при d = 1,4-2 |
В лодочку |
βf |
0 |
0,9 |
0,8 |
0,7 |
|
βz |
1,05 |
1,0 |
||||
|
Нижнее, горизонтальное, вертикальное |
βf |
0,9 |
0,8 |
0,7 |
||
|
βz |
1,05 |
1,0 |
||||
|
Ручная; полуавтоматическая проволокой сплошного сечения при d ≤ 1,4 или порошковой проволокой |
В лодочку, нижнее, горизонтальное, вертикальное, потолочное |
βf |
0,7 |
|||
|
βz |
1,0 |
|||||
Расчет как фланговых, так и лобовых швов производят по их наименьшему сечению βkf, который называют расчетным (см. рисунок ниже).
При этом у выпуклых швов выпуклость не учитывают. В угловых швах, выполненных автоматом или полуавтоматом, получается более глубокое проплавление, чем при обычной ручной сварке, что и следует учитывать в расчете.
Напряжения принимают равномерно распределенными по длине шва и рассматривается возможность разрушения шва от условного среза по одному из двух сечений (см. рисунок ниже):
- по металлу шва (сечение I-I)
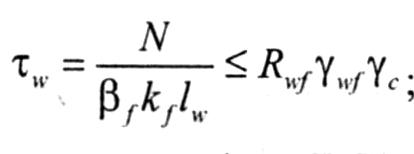
- по металлу границы сплавления (сечение II-II)
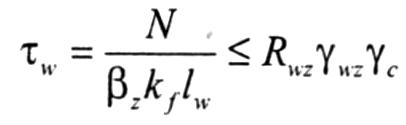
где βf и βz — коэффициенты глубины проплавления шва, принимаемые по таблице ниже в зависимости от вида сварки и положения шва для сталей с пределом текучести до 580 МПа; kf — катет шва; lw — расчетная длина шва, принимаемая меньше его фактической длины на 10 мм за счет непровара на концах шва; Rwf— расчетное сопротивление условному срезу металла шва по таблице ниже; γwf и γwz— коэффициенты условий работы шва, равные 1 для сварных конструкций, работающих при температуре не ниже -40 °С; Rwz = 0,45Run — расчетное сопротивление условному срезу металла границы сплавления (значения Run = σв).
Обычно в расчетах определяют необходимую фактическую длину шва, задаваясь катетом шва kf (используя для этого приведенные ранее рекомендации):
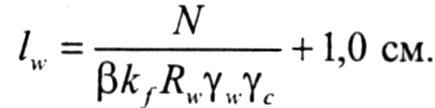
Расчет производят по двум сечениям (по металлу шва, принимая βf и RWf и по металлу границы сплавления, учитывая βz и Rwz). Большее из двух значений принимают за длину шва.
Как говорилось выше, из-за неравномерного распределения напряжений в длинных угловых швах в расчет можно вводить только длину lw = βfkf Если расчетная длина шва, полученная по формуле выше, окажется больше, то определяют необходимый катет шва по формуле
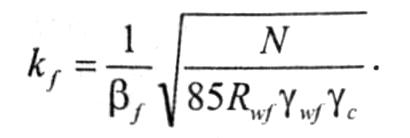
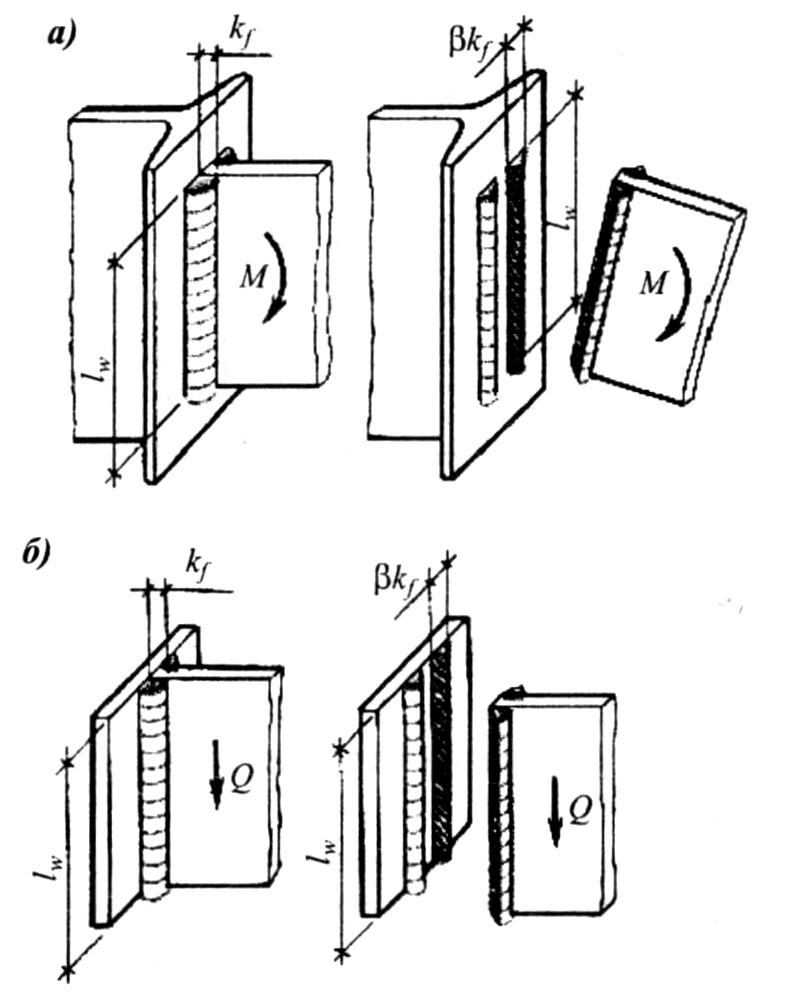
При действии изгибающего момента на прямоугольный элемент, прикрепленный угловыми швами (рисунок ниже), напряжения в швах по двум сечениям определяют как напряжения изгиба в двух прямоугольных сечениях, принимая за ширину прямоугольника расчетное сечение шва (βfkf или βzkf), а за высоту — расчетную длину шва (lw):
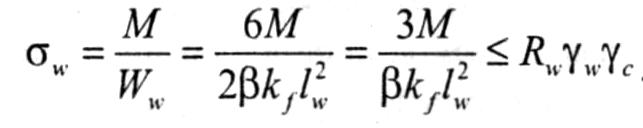
При действии сдвигающей силы на элемент, прикрепленный угловыми швами (рисунок ниже), напряжения в каждом из двух швов определяют по формулам ниже, заменяя в них N на Q.
Схемы к расчету угловых швов
Если на элемент одновременно действуют момент и сдвигающая сила, то результирующие (равнодействующие) напряжения в угловых швах
√σ2w+τ2w ≤ Rwγwγc
Эти напряжения не следует путать с приведенными напряжениями в стыковых швах (см. формулу ниже).
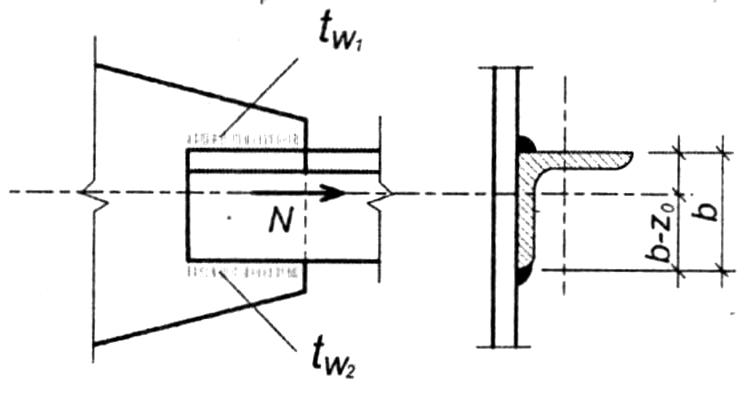
В случае прикрепления фланговыми швами несимметричных элементов, например уголков, желательно, чтобы линия действия усилия проходила через центр тяжести соединения, т. е. площади швов должны быть распределены обратно пропорционально их расстояниям до центра тяжести элемента.
У равнополочных уголков с шириной полки b принимают расстояние от центра тяжести уголка до обушка z0 = 0,3b. Тогда для прикрепления уголка (рисунок ниже) с усилием N требуется длина сварного шва:
со стороны обушка:
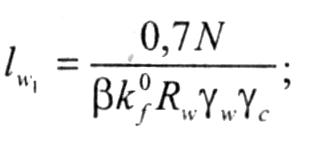
со стороны пера:
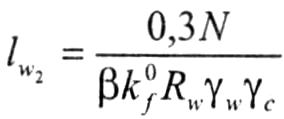
Крепление несимметричного профиля (уголка) фланговыми швами
Для неравнополочных уголков, прикрепленных меньшей полкой, в формулах выше коэффициенты перед N меняются соответственно на 0,75 и 0,25. Комбинированные соединения представляют собой соединения, в которых имеется несколько различных видов сварных швов: фланговые, лобовые, стыковые. Простейший вид стыкового соединения — соединения с накладками, обваренными по всему контуру.
Соединение впритык применяют в случае соединения листов под прямым углом. Вследствие своей простоты оно имеет широкое применение. Для расчетных соединений используют соединение в тавр, для нерасчетных связующих — угловое соединение.