
Классификация сварных соединений и швов
Современная технология сварки при соответствующем выборе сварочных материалов позволяет получать сварные соединения с механическими свойствами не ниже аналогичных свойств свариваемой стали (таблица ниже).
Материалы для сварки сталей, временные и расчетное сопротивления металла швов сварных соединений
|
Марка проволоки для автоматической или полуавтоматической сварки |
Тип электрода для ручной сварки |
Rum МПа (кгс/мм2) |
Расчетное сопротивление на срез металла углового шва Rwf, МПа |
|
|
под флюсом |
в углекислом газе |
|||
|
Св-08 |
— |
Э42, Э42А |
410(42) |
180 |
|
Св-08А |
|
|
|
|
|
Св-08 ГА |
|
Э46, Э46А |
450 (46) |
200 |
|
Св-ЮГА |
Св-08Г2С |
Э50, Э50А |
490 (50) |
215 |
|
Св-ЮНМА |
|
|
|
|
|
Св-10Г2 |
Св-008Г2С* |
Э60 |
590 (60) |
240 |
Это нашло отражение в величинах расчетных сопротивлений сварных соединений и швов. В таблице выше приведены материалы для сварки сталей, а также временные и расчетные сопротивления металла швов сварных соединений. Необходимо, чтобы временное сопротивление металла шва Rwun (прочность наплавленного металла) было не ниже (или выше) временного сопротивления стали соединяемых элементов, т. е. Rwun > Run.
Сварные швы классифицируют по конструктивному признаку, назначению, положению и протяженности.
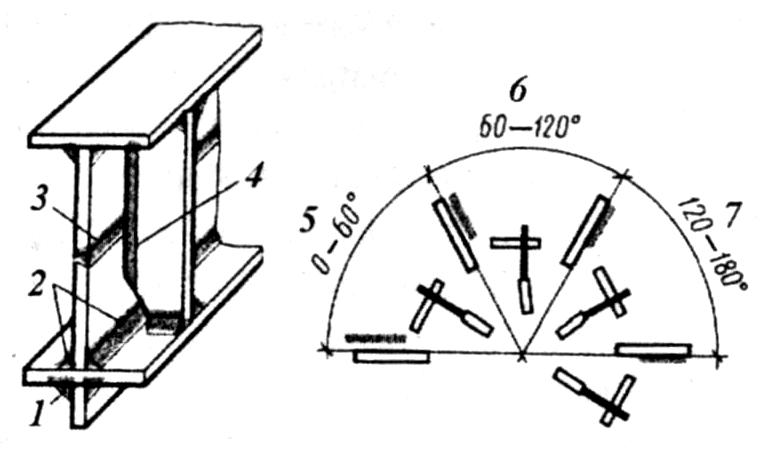
По конструктивному признаку швы разделяют на стыковые и угловые (валиковые). Если усилие действует вдоль углового шва, он называется фланговым, если поперек, то лобовым. Швы могут быть рабочими или связующими (конструктивными), сплошными или прерывистыми. По положению в пространстве во время их выполнения они бывают нижними, вертикальными, горизонтальными и потолочными (рисунок ниже).
Различают следующие виды сварных соединений (рисунок ниже): стыковые, внахлестку и впритык (тавровые и угловые). Стыковые соединения осуществляют швами встык, соединения внахлестку — угловыми швами, соединения впритык могут быть выполнены как угловыми, так и стыковыми швами.
Положение швов в пространстве
Виды сварных соединений
